

石英石>龙头/排水孔修整
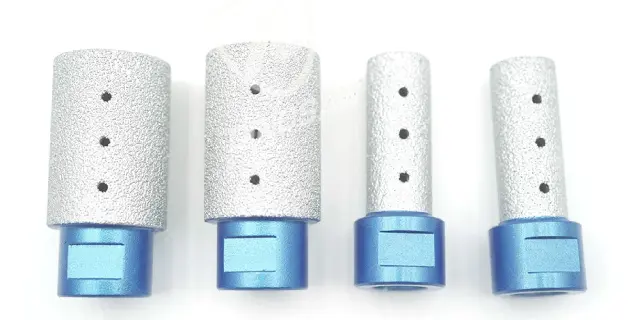
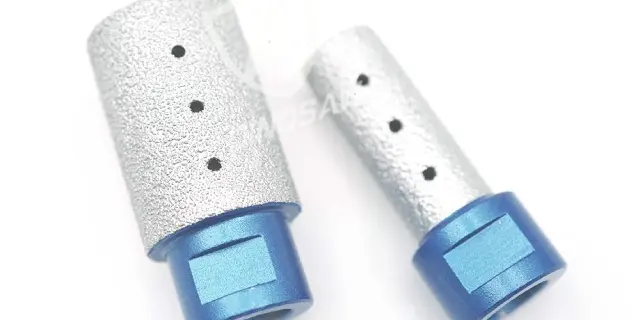
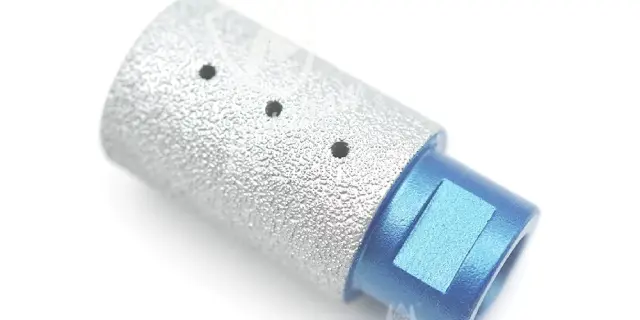
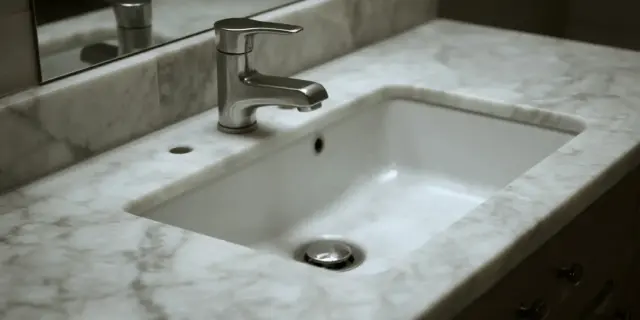
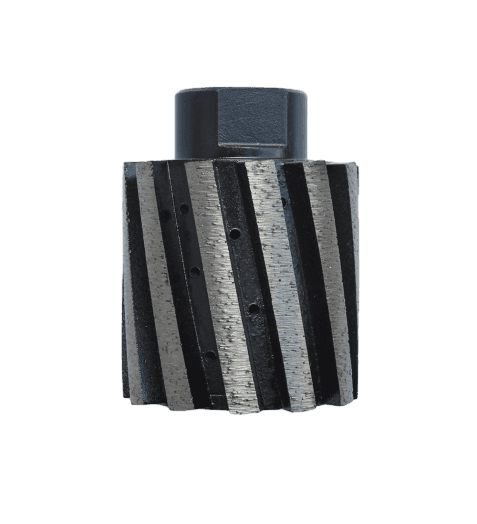
石英石、人造石修整龙头或排水孔、钻孔补边时易崩边。 用指形铣刀,在CNC设备上精控孔径与圆度。中心供水冷却,支持湿式铣削,针对不同材料匹配金刚石粒度、结合剂,切削直径始终稳定。 孔壁更顺滑,边口清晰,装配省心,后续抛光快,崩边、发热烫黄问题明显减少。
适用材料
花岗岩、石英石、人造石、大理石、石英岩
认证与资质
CE 认证、ISO 9001:2015、行业标准制定参与者、服务 120+ 国家和地区
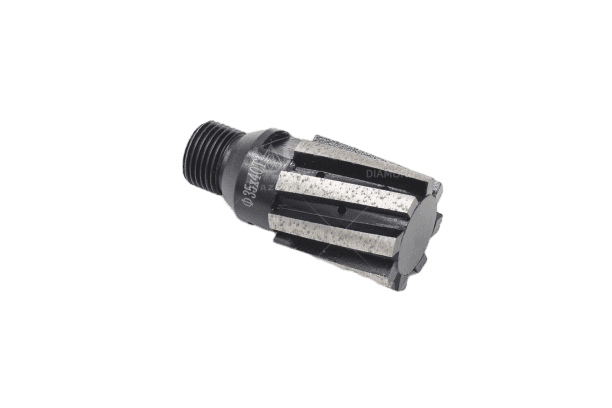
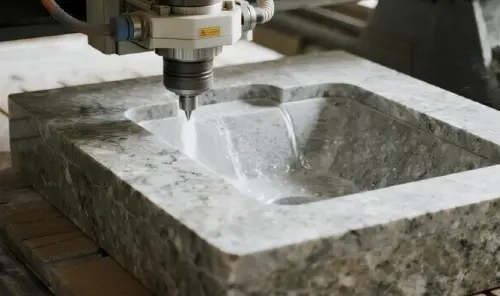
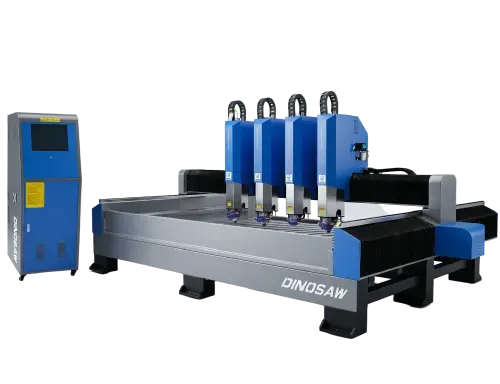
CNC设备,实现洁净内切、开孔与内圆角加工
石英石、人造石修整龙头或排水孔、钻孔补边时易崩边。 用指形铣刀,在CNC设备上精控孔径与圆度。中心供水冷却,支持湿式铣削,针对不同材料匹配金刚石粒度、结合剂,切削直径始终稳定。 孔壁更顺滑,边口清晰,装配省心,后续抛光快,崩边、发热烫黄问题明显减少。
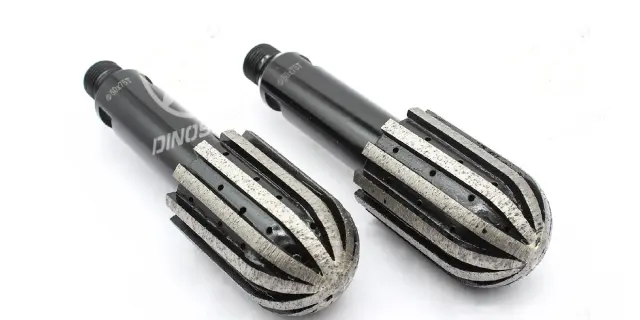
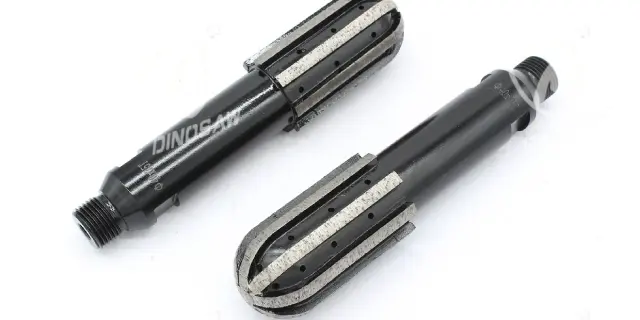
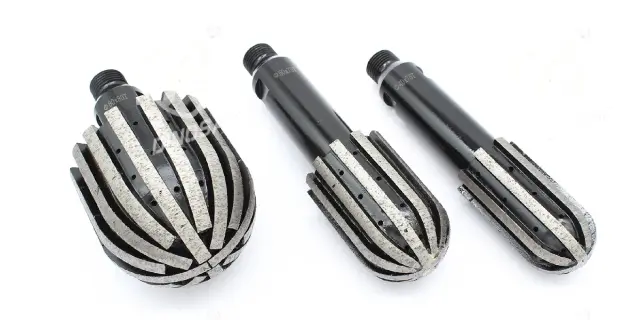
石英岩硬度极高,水槽、灶台等部位的内圆角切割,极易成为开裂隐患。 中心供水让湿式开孔时冷却效果更好,加之精选金刚石颗粒和专用配方,持续保持石材切割的稳定进给。刀体结构扎实,有效减小曲线及内半径路径的振动。 加工户可以精准保持目标圆角,减少崩边,提高刀具寿命,让硬石材加工过程更稳定可控。
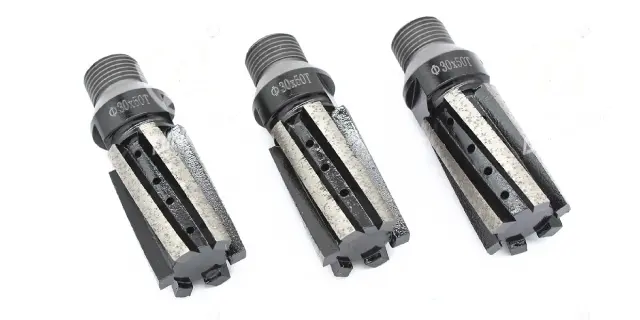
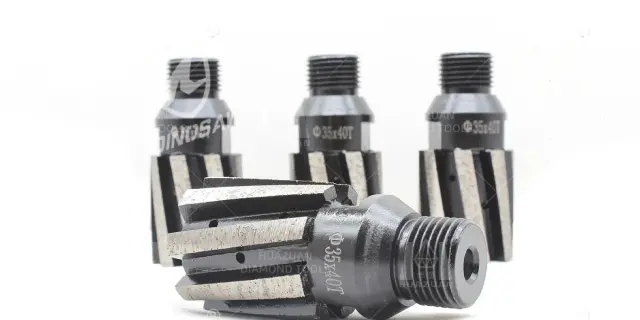
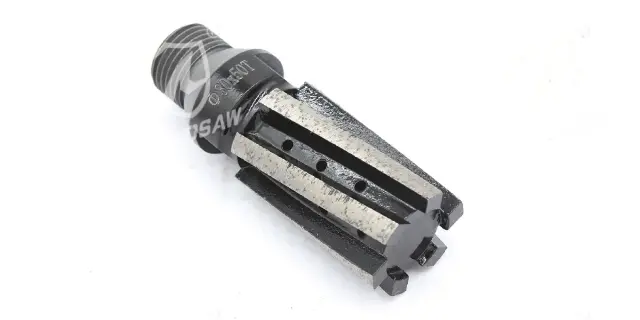
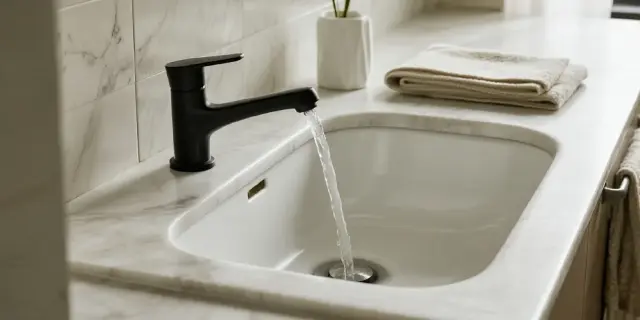
大理石切削阻力小于花岗岩,但内曲面易沾污泥,出现拉痕、白斑或振纹。 CNC 加工中心采用中心供水,湿切能有效带走泥浆和热量。针对内曲线选配合适的金刚石颗粒与专用烧结配方,确保刀头切削手感顺畅。 内轮廓切割更整洁,减少后续人工修整,提高表面光洁度,加快后续打磨抛光。
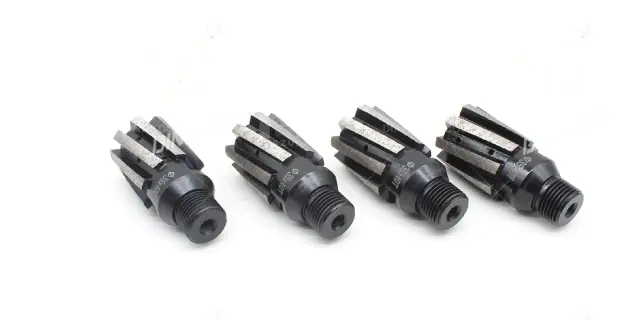
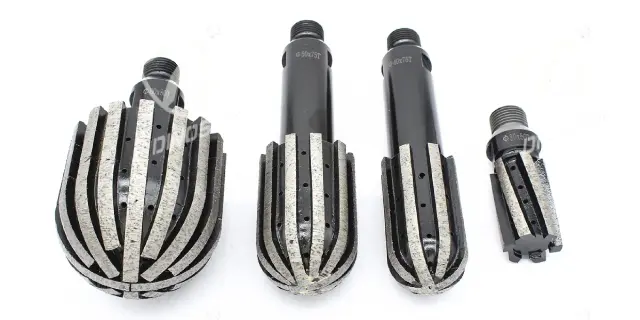
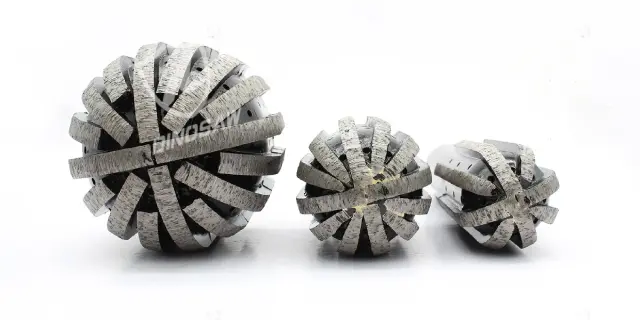
锯切或粗铣后,台面内切口常常出现台阶、刀痕或细小崩边,影响抛光速度。 手指磨头能在 CNC 铣床上精准修正内轮廓,实现高效修边。水冷切割,有效防止过热。多种金刚石粒度和结合剂可选,杜绝崩边现象。 轮廓更规整,抛光更省时,批量台面返工率大幅下降,出货更快。
大鲨鱼机械金刚石指形铣刀专为CNC内铣而生:高效开槽水槽、内闭切口及编程内圆角,台面内部型面轻松完成—取芯钻头负责开孔,锯片负责直切,指形铣刀圆满收官内轮廓。
直径涵盖Φ10至Φ35毫米,满足各种内铣需求:大直径更快粗修大弧,紧角小圆用小直径轻松搞定。
工作高度覆盖15至100毫米,从薄台面到厚边造型,一把刀多种用途。
水流由刀具中心直达切削面,深孔盲区外喷无法冷却时,中心进水才真正冷得透。
支持 1/2" GAS(外螺纹)、5/8"-11(内螺纹)、M14(内螺纹)三种接口,覆盖主流 CNC 主轴,直接安装,确保加工精度。
适用材料:花岗岩、石英石、人造石、大理石、石英岩。
典型设备:CNC 石材加工中心,专业用于水槽开孔、水龙头区、内弧及切口精修。
实际寿命视材料硬度、切深、进给与水冷条件而定。
手指磨头提供 Φ10、12、16、20、25、30、35 mm 七种直径,工作高度覆盖 15–100 mm,接口涵盖 1/2" GAS(外螺纹)、5/8"-11(内螺纹)、M14(内螺纹),兼容主流 CNC 主轴。
| 类型 | 直径 (mm) | 工作高度 (mm) | 接口 |
|---|---|---|---|
| 指形铣刀 | 10 / 12 / 16 / 20 / 25 / 30 / 35 | 15 ~ 100 | 1/2" GAS(外螺纹)、5/8"-11(内螺纹)、M14(内螺纹)等 |
手指磨头四大结构创新。结构示意图对应下文编号讲解。
切割流程共四步:固定台面、主轴定零;选最大适用直径分层粗开;遇紧内角换小头精修;分离内芯、清理边缘,全线贯通中心供水。
指形铣刀几何结构,支持CNC设备实现台面内闭轮廓的垂直及侧面铣削。内曲面与闭口直接成型,锯片无法切完的型面,指形铣刀轻松补齐。
水流经刀具中心直达底部切削区,深孔加工外喷无法触及时,中心供水有效冷却切削面、带走切屑,最大化刀具寿命。
内角圆弧可按编程半径直接铣成,切口到位,CAD绘图尺寸即为实物成品,无需再补清角,内部品质即是机械级工艺。
直径组合遵循开口逻辑:用可进入所需最小内圆角的最大直径先粗修,大弧快,小圆到角落再换小刀—水槽开口常用一大一小两把刀,按半径和工艺策略灵活切换。
加长型工作高度专为侧铣强负载设计。指形铣刀侧铣力远超标准钻孔刀,刀柄与刀体结构专为高深度侧载优化。
三种接口标准—1/2" GAS、5/8"-11及M14,直连CNC主轴,防跳动,精准轮廓稳稳把控。
水槽内孔加工工艺对比。
大鲨鱼机械专注于石材数控加工设备,主打金刚石绳锯机及各类 CNC 石材切割装备。拥有超过 20 年研发与制造经验,参与 T/CMES 41001-2025 等 CNC 绳锯机行业标准编制,持有 100+ 项技术专利,为全球 120 多个国家和地区客户提供设备和技术支持。企业通过 ISO 9001、ISO 14001、ISO 45001 管理体系认证,产品符合 CE 标准,畅销国际市场。
大鲨鱼机械可根据设备和孔型程序匹配刀头,并为数控加工厂批量供货。
订购前请确认 CNC 主轴螺纹匹配。
手指磨头为中心出水,需 CNC 主轴贯穿供水。
大鲨鱼机械为不同行业石材提供粗加工参数。
金刚石指形铣刀常见问题
深切口底部切削区压力集中,三大因素易叠加:水冷不足——表面冲水难以到达深处切削面,主轴无中心供水则关键部位更易干磨;分层过大——每层切深太多,直接让整个刀口高度都承载重负,需按分层表做浅层切削,保证排屑、散热顺畅;拐角侧向载荷——CNC 出圆角时横向送料过快,易崩钻头边缘,转角处应提前缓进。若磨头均匀磨损但寿命短,优先检查供水;若冠部掉粒,应排查出刀路径。中心供水与规范分层,是提升磨头耐久的关键。
取决于设计最小内圆角半径,不是切口总尺寸。圆角越大,可选刀具直径越大,粗加工效率更高且更耐磨。例如水槽主体大圆角可选 Φ25–35 mm 粗磨,CAD 图有密集小转角(排水区、后部死角、开孔卡位)处再用 Φ10–16 mm 精修。实际切割常用两种直径:大头粗修、小头清角。粗修用大头,一次性提高效率,再由小头清理小半径,明显优于单刀全走法。欢迎发送 CAD 图纸或切口设计给大鲨鱼机械,我们会按材料推荐合适刀径与下刀参数。
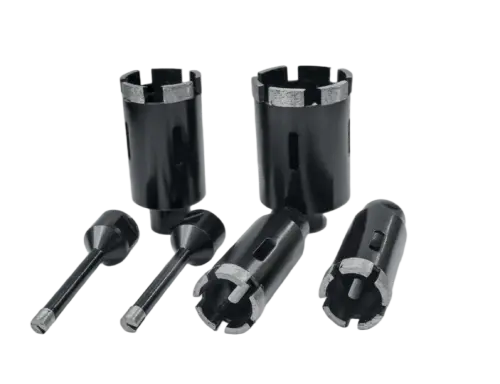
可开孔扩孔,正圆钻孔还是应选空心钻,分工明确效率最高。空心钻专职圆孔——龙头、排水、膨胀螺栓孔最佳。手指磨头用于轮廓铣削,扩展或清理形状,修整内切口、扩展开孔、精修内弧,空心钻无法胜任。只需正圆孔应选空心钻,需要与轮廓连通或整形,则手指磨头效果最佳。标准工艺两者分序编程:空心钻为打孔,手指磨头为铣形,互不干扰。大鲨鱼机械可为新加工程序同时提供两类刀具推荐。
联系大鲨鱼机械
按需指定开孔专用异型铣刀想拥有更适合硬脆材料加工的切割设备或一站式解决方案?
石材矿山开采、台面板切割、混凝土与水下管道切割、不锈钢除锈抛光、薄板切割、玛瑙宝石、石墨加工、甚至建筑拆除是否困扰您?
留言咨询,12小时内即可获得专属答复方案!
您的加工材料有哪些? *
姓名/公司名称? *
手机号/邮箱地址? *
请填写您的具体需求
数控铣切及台面加工专用选型指南和设备推荐。
手工切盆孔太慢、易崩边?本文详解4+1、5轴数控桥切机在台下盆、水龙头开孔中的实战应用。对比3轴与5轴机型性能,分享15-25分钟极速开孔方案与ROI核算,帮你的加工厂告别低效率,减少昂贵的石材损耗。
2026年CNC石材铣床指南,助你高效整合石材加工工艺。涵盖大理石、花岗岩的专业加工方法,从进给速度到刀具策略,全面减少损耗、提升效率。
花岗岩、大理石和石英的实用雕刻方法。查看经过验证的转速、进给和切割深度范围,工具选择(烧结、镀层、PCD),以及逐步水槽切割流程与故障排查。
 中文
您好 👋 有什么可以帮您?



 English