

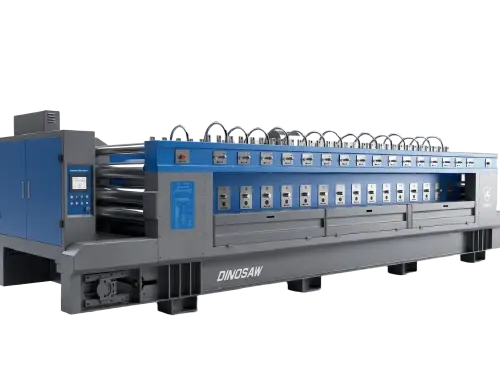
硬质花岗岩板材抛光线
多头自动抛光线采用完整三段程序——镁结合剂24#至320#、合成400#至2000#、草酸5或10 Extra处理,实现大批量花岗岩板材高效抛光。尤其适用于硬花岗岩致使树脂粗磨费用过高的场合。
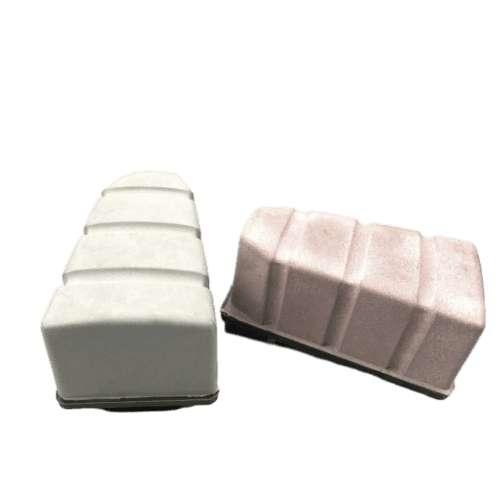
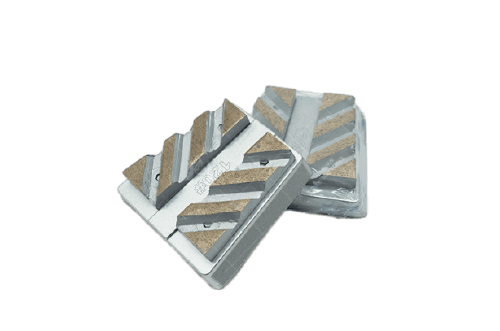
镁结合剂与合成法兰克福磨块是硬质花岗岩自动抛光线上经典的三段式抛光组合:24#到320#采用镁结合剂块粗磨,400#到2000#用合成块精抛,最后再用5 Extra、10 Extra草酸块进行化学亮光处理。
镁结合剂是花岗岩磨抛领域历史最悠久的材料,数十年累积的成熟操作经验,至今在硬石材加工中仍占据主导地位。三类磨块均采用法兰克福规格头,整条生产线只需一种磨头装夹。
该方案是大批量硬质花岗岩板材、墓碑及瓷砖厂家追求性价比的传统抛光流程,并可与大鲨鱼机械抛光设备、金属法兰克福及树脂法兰克福工具灵活搭配,特别适合关注工具寿命或程序稳定性的用户。
适用材料
硬花岗岩、中硬花岗岩、辉长岩、石英岩及同类细粒岩石,适用于板材、墓碑、瓷砖、台面等表面抛光
认证与资质
CE 认证、ISO 9001:2015、行业标准制定参与者、服务 120+ 国家和地区
凡是大批量硬质花岗岩自动线抛光,只要磨料搭配决定光泽和单位平方成本,而非设备本身,这套磨块流程就得到广泛应用。
多头自动抛光线采用完整三段程序——镁结合剂24#至320#、合成400#至2000#、草酸5或10 Extra处理,实现大批量花岗岩板材高效抛光。尤其适用于硬花岗岩致使树脂粗磨费用过高的场合。
采用同等法兰克福磨块流程,将墓碑用花岗岩从粗面打磨至深度高光,产量虽低但操作经验可直接继承板材线工艺。
边缘处理与校平后,台面与浴室台毛坯通过合成精抛及草酸亮光,达到产品光泽检验标准。
对已采用树脂或金属磨块粗磨的产线,将粗磨环节切换回镁结合剂,节省耗材——这是多数厂家采用传统流程的常见切入点。
对多石种打磨的工坊,粗磨硬花岗岩仍用镁结合剂,树脂工具保留给对寿命有要求的订单,两类磨块可共用同一法兰克福头装夹。
镁结合剂+合成法兰克福程序是抛光硬质花岗岩的经典性价比路线:镁结合剂完成阶段粗磨与找平,合成磨块精细抛光,草酸块化学亮光收尾,整个流程一套法兰克福头装夹到底。
九道镁结合剂颗粒覆盖花岗岩所有粗磨工序。作为该领域历史最悠久的材料,操作工艺成熟,在粗磨环节至今仍保持大量应用。
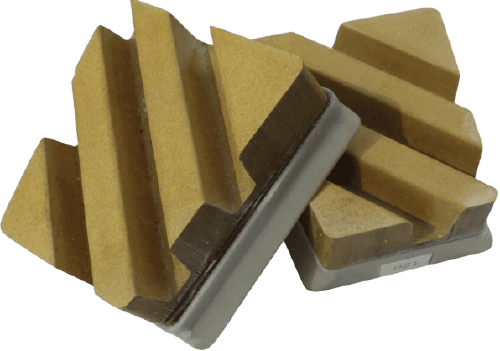
七道合成颗粒精抛步骤,在镁结合剂之后推进,将表面逐步抛光至板材销售标准光泽。
5 Extra和10 Extra草酸块作为最后化学亮光辅助,让自动抛光机最终形成高光效果。
粗磨、精抛、亮光三阶段全部采用法兰克福块形式,磨头与设备设置全流程无需更换。
适用石材:硬、中硬花岗岩、辉长岩、石英岩等细粒岩石。
典型用途:抛光花岗岩板材、墓碑、台面、洗手台、瓷砖及自动线抛光的建筑尺寸板。
实际光泽表现、单位耗材及单块寿命,依石材硬度和矿物成分、打磨号序、磨头压力、线体速度、水质、水量和操作参数波动而变动。
整套方案分三阶段:24#–320#号选取镁质磨料用于粗磨,400#–2000#树脂步专为精抛,收官用5 Extra或10 Extra草酸进行化学亮光。三类磨料全部采用法兰克福块并通用磨头夹持,一线设备即插即用。
| 项目 | 镁结合剂法兰克福 | 合成法兰克福 | 草酸法兰克福 |
| 规格 | 法兰克福 | 法兰克福 | 法兰克福 |
| 可选颗粒/等级 | 24#、36#、46#、60#、80#、120#、180#、240#、320# | 400#、600#、800#、1000#、1200#、1500#、2000# | 5 Extra、10 Extra |
| 工序环节 | 粗磨 | 精抛 | 收光、化学辅助 |
| 典型排布 | 自动抛光机前段 | 精抛前段与尾段 | 收光末段 |
镁质与树脂法兰克福工艺背后的四大工程决策,每一项都精准对应自动线的关键变量:切削表现、亮光效率、化学收光与单位面积成本。
1·镁质粗磨:前段磨头加载24#–320#镁质磨料,分号去除锯痕与定厚印痕。2·树脂精抛:400#–2000#依次精磨,逐步消除上道划痕。3·草酸亮光:使用5 Extra或10 Extra草酸块化学收光。4·查验与复位:检测光泽,按实际损耗为每个磨头规划换块节奏。
镁结合剂是硬质花岗岩最传统的粗磨抛光材料,得益于成熟的操作技能,24#–320#这一区间工人极其熟悉其表现,因而业内粗磨工序用量及占比依然很高。单位去除量成本极低,是主因。
24#、36#、46#、60#、80#、120#、180#、240#、320#九级颗粒依次打磨,先去锯痕及校平印记,逐步收细刮痕,为后续合成精抛打下基础。若省掉颗粒,后期极易残留划痕,精抛难以掩盖。
400#-2000#合成颗粒专为表面精修设计,每级都消除上一次划痕,逐步形成均匀表层,确保终端光泽达标。板材外观决定性时刻正是在本节完成。
5 Extra、10 Extra草酸块是在终头作为化学辅助,抛光收光阶段与石材表面发生反应,激发最终光泽。因此需根据目标亮度与石材颜色选择5 Extra或10 Extra等级。
三类磨块均为法兰克福规格,自动线磨头、适配器、设备设置从首道到最后一道始终不用更换,只需更换磨料及颗粒,道具切换高效,适合多头连续自动机。
粗磨采用低价快耗的镁结合剂,仅在精抛环节用较贵合成磨块。大规模硬花岗岩工厂用此分段降低单位成本,无需每道都用树脂磨块作业。
硬质花岗岩流水线抛光“成本对比”:传统镁结合剂方案可最大化控制单位平米成本,全树脂方案则以更高单价换取更长使用寿命。
大鲨鱼机械专注于石材数控加工设备,主打金刚石绳锯机及各类 CNC 石材切割装备。拥有超过 20 年研发与制造经验,参与 T/CMES 41001-2025 等 CNC 绳锯机行业标准编制,持有 100+ 项技术专利,为全球 120 多个国家和地区客户提供设备和技术支持。企业通过 ISO 9001、ISO 14001、ISO 45001 管理体系认证,产品符合 CE 标准,畅销国际市场。
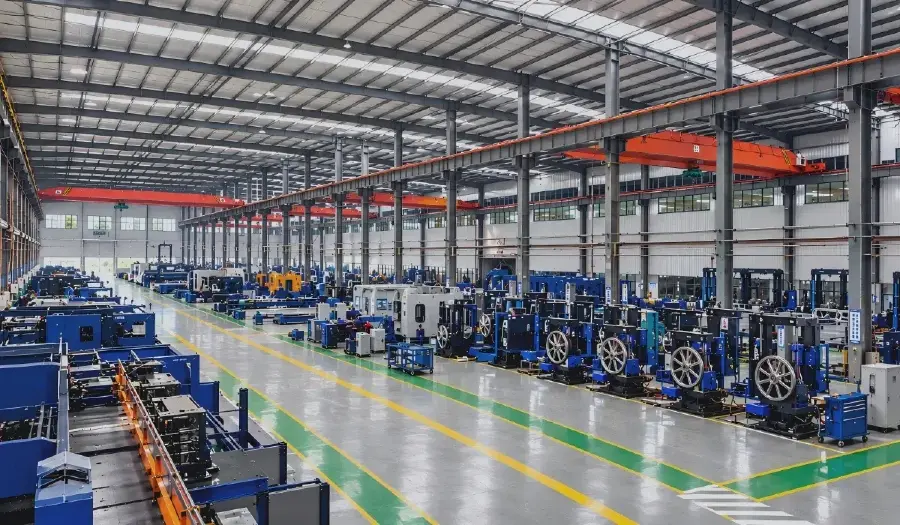
大鲨鱼机械为每一批法兰克福磨料提供方案选择、粒度序列确认、用量规划与复购对接服务。
三段顺序根据石材硬度与目标光泽定制,颗粒级数随生产线调整。
首次采购请确认自动抛光机的法兰克福装夹和适配器。
请提供月度板材产出与消耗数据,大鲨鱼机械根据方案合理安排生产与包装周期。
针对传统镁结合剂流程的主流采购问题解答:如何选择与金属、树脂方案对比?颗粒顺序与工艺原理?下单前需沟通哪些信息?
大批量硬花岗岩抛光,且单位面积成本是决定因素时,直接选用镁结合剂+合成程序。 镁结合剂块成本低、磨耗快,正适合负责粗磨环节——这里追求去除效率而非寿命。 以下场合可优先考虑其它方案: 极硬石材需要不掉砂、耐重切的烧结金属法兰克福;精抛环节换刀成本高,推荐长寿命树脂法兰克福;产线用的是Fickert头,则宜选树脂Fickert覆盖宽幅板材,该流程不适配法兰克福磨头。 选用法则: 传统镁结合剂流程适合追求性价比的大批量硬花岗岩,金属磨块应对重切任务,树脂用在长寿精抛,Fickert专为大宽板设备。如产线已全面用树脂且消耗可控,则无需切换——只有在粗磨消耗大、利润薄时,此方案才能最大化价值。
程序为每类磨料依次分配一道工序。第一阶段使用镁质磨料打磨:前段磨头依次加载24#到320#号,通过逐步切换,去除锯痕和定厚痕迹,同时逐渐细化表面划痕。操作工需要从粗号开始,只有旧划痕消失后才换更细,绝不能跳号,否则后面会反复返工,抛光也难掩细纹。第二阶段,使用树脂磨料精抛:磨头依次用400#至2000#,每一步消除上一步的划痕,直到表面均匀适合测量光泽。第三阶段,使用5 Extra或10 Extra级别的草酸块化学抛光:最后几遍草酸作为助剂,进一步激发花岗岩表面终极光泽。现场实操要点:每次换号后首板必须检查光泽,保证每个磨头稳定供水,记录各磨头的耗材量,让后续补货有据可依,而非凭感觉下单。
大多数时候无需全套十六步——具体流程需针对石材和目标光泽调整。硬花岗岩常用4至6道镁质磨料号选自24#、36#、46#、60#、80#、120#、180#、240#、320#:如果锯痕重,从24#或46#起步;如定厚好,可直接从80#或120#开始。之后进入树脂磨料,选3至5道号段,范围400#、600#、800#、1000#、1200#、1500#、2000#,最后用5 Extra或10 Extra草酸综合抛光。如何简化流程:硬且磨蚀性强的料更耗磨料,建议用更多镁质号,步进也应细一点;软材料可适当跳号并更早转树脂步。黑色高光花岗岩建议细抛到1500#–2000#,普通用料常在1200#–1500#止步。固化号序前必须确认:来料平整度、目标光泽、设备磨头数量,以及供水状况——因为不同浆液条件会影响每步实际切削效果。
优先准备这五项:石材类型、设备型号与磨头数、当前磨料号序、每月抛光面积、目标光泽值。石材类型或样图决定镁质与树脂比例和工序数量;设备型号及法兰克福磨头形式决定格式兼容与分步可能;当前磨料号序或磨块实拍照,可让大鲨鱼机械直接为你匹配24#–320#镁质、400#–2000#树脂、5/10 Extra草酸各段流程,无需从头设计。每月抛光面积可按实际消耗量精确核算用量和补货计划。目标光泽决定树脂步数用到1200#还是2000#,以及选择5 Extra或10 Extra草酸。补充资料:收货国家(包装发运)、已抛成品板面照片(便于判断瑕疵)、如有历史消耗数据一并发送——这样可直接获得完整的“每头消耗列表”报价,而非简表单价。
因为粗磨阶段,用寿命短、价格低的块材,整体经济效益最佳。镁质磨料是花岗岩传统磨抛材料。各地一线操作手最熟悉其性能,经验最丰富,而在硬花岗岩抛光中长期占据主流地位——根本原因在于:粗磨阶段去除量大、耗材快,如果用高价长寿树脂磨料反倒造成不必要的成本浪费。传统组合工艺正是通过分工优化:24#–320#用镁质粗磨、成本控制最优;400#–2000#用树脂精抛,追求高表面质量;草酸完成终极亮光。树脂和金属工具也有场景——金属针对轮廓重磨、树脂主攻细抛长寿。但抛大批量硬板时,粗磨选镁质,频繁换块虽然辛苦,却显著节省单平方米成本。
联系大鲨鱼机械
咨询镁结合剂与合成法兰克福磨料价格与粒度方案想拥有更适合硬脆材料加工的切割设备或一站式解决方案?
石材矿山开采、台面板切割、混凝土与水下管道切割、不锈钢除锈抛光、薄板切割、玛瑙宝石、石墨加工、甚至建筑拆除是否困扰您?
留言咨询,12小时内即可获得专属答复方案!
您的加工材料有哪些? *
姓名/公司名称? *
手机号/邮箱地址? *
请填写您的具体需求
涵盖从粗磨到抛光全工序,硬质花岗岩抛光线磨料方案选型指南及相关设备。
 中文
您好 👋 有什么可以帮您?



 English