

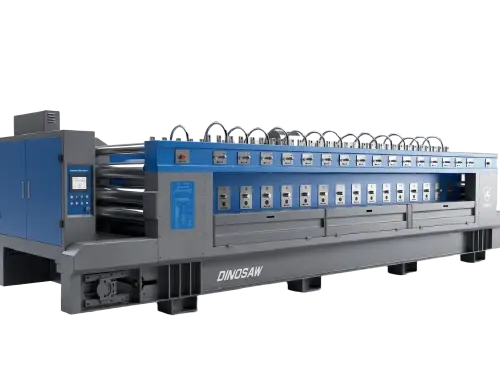
自动花岗岩线粗磨
将金属法兰克福装在抛光线首段磨头,对锯切花岗岩进行平整和开面。一体式烧结本体可承受最重去余,无掉齿风险。
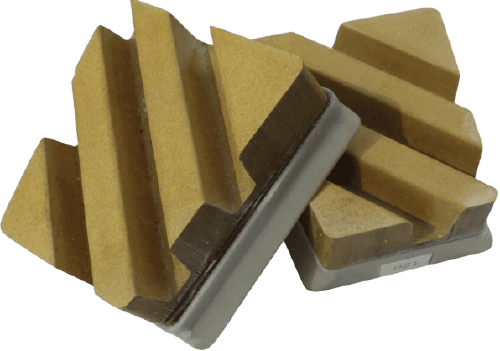
大鲨鱼机械金属结合剂金刚石法兰克福采用标准法兰克福结构,为自动石材抛光线磨头专用的烧结金刚石磨块。一体式烧结技术使磨块成为同一金属体,确保结合强度最大化,重度磨削下也不会掉齿。
专为高效磨削设计:金刚石暴露迅速,自锐性强,刃口锋利,持续切削硬石材不发光。8档粒度(24#至220#)涵盖粗磨到中磨阶段,后续细磨和抛光由树脂法兰克福完成。
在生产线中,这款磨块是花岗岩抛光的粗磨主力,适用于既要高效去除余量、又不能出现掉齿风险的关键工序。
适用材料
适用于自动抛光线加工的花岗岩、辉长岩、闪长岩、玄武岩等硬质石材
认证与资质
CE 认证、ISO 9001:2015、行业标准制定参与者、服务 120+ 国家和地区
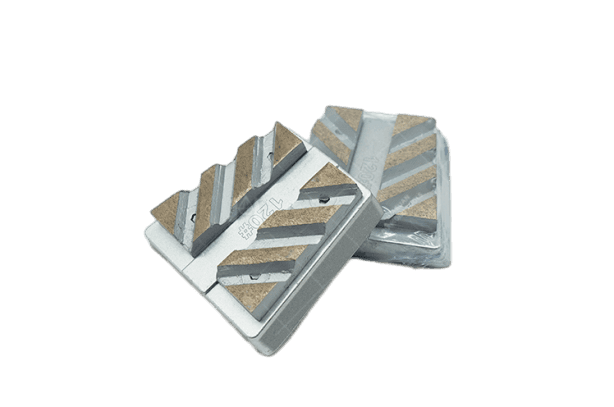
金属结合剂金刚石法兰克福专用于自动抛光线粗磨工位,对锯切花岗岩进行平整和开面处理,为后续树脂抛光打下基础。
将金属法兰克福装在抛光线首段磨头,对锯切花岗岩进行平整和开面。一体式烧结本体可承受最重去余,无掉齿风险。
选用24#或36#,高效消除锯痕及厚度台阶,为后续精磨准备。金刚石暴露快,首次上机即可全速切削,无需长时间跑合。
面对粗晶、强磨耗花岗岩,树脂易堵、镁剂难走,金属自锐结合剂始终保持锋利,生产线稳定去余,无需频繁修整。
依次递进60#、80#、120#及更细粒度,打磨出平整细均划痕纹理,便于树脂法兰克福提亮抛光。180#、220#满足对高标准移交面的需求。
对表面破损或不平板材重复金属粗磨阶段再抛光,一体锁齿杜绝掉齿拉伤石材风险,保护板面安全。
大鲨鱼机械金属结合剂金刚石法兰克福是花岗岩生产线粗磨主力,烧结金属结合剂牢固锁齿,应对重载去余,同步实现快暴金刚石、高自锐、高产能,杜绝掉齿,保证生产线高效运转。
24#、36#、46#、60#、80#、120#、180#、220#八种粒度顺阶递进,从重度锯痕去除到为树脂工段交接打造均匀表面。
一体式烧结技术将金刚石层与本体整合为单一金属结构,最大限度提升结合强度,杜绝中途掉齿。
结合剂快速暴露新磨粒,金刚石显露快,自锐性强,开锋时间短,每次更换都能迅速恢复高效磨削状态。
标准Frankfurt几何尺寸,适配花岗岩自动抛光线磨头,满足自动磨站使用需求。
适用石材:花岗岩、辉长岩、闪长岩、玄武岩等经自动抛光线加工的硬质石材。
常见产品:抛树脂前需平整的锯切花岗岩板、平整度要求高的花岗岩瓷砖和异形板、翻新精磨板材。
实际磨削效率、刀头寿命和交接面质量会随石材硬度、磨蚀性、粒度组合、单头压力、线速和供水等因素变化。
按照进线板面状况选定粒度方案:重度锯痕去除选用24#–46#,平整与过渡采用60#–80#,细磨及交接树脂用120#–220#。全部八级粒度均为同一体烧结结构与Frankfurt格式,直接适配自动抛光线磨头。
| 项目 | 参数 |
| 结合剂类型 | 金属结合剂,一体式烧结技术 |
| 齿体固定 | 结合强度最大,无掉齿风险 |
| 磨削特性 | 金刚石暴露快,自锐性强,刃口锋利 |
| 粒度分档 | 24#、36#、46#、60#、80#、120#、180#、220# |
| 结构规格 | 法兰克福,自动抛光线磨头用 |
| 生产线工位 | 花岗岩粗磨/去余阶段 |
大鲨鱼机械金属结合Frankfurt磨料背后的六项工程决策。结构图上编号,对应下列关键结构点。
1 · 判断粒度:检查来料板面——锯痕、厚度误差、石材硬度,结合进线工况确定24#–220#对应起步粒度。2 · 装夹定位:Frankfurt磨头按标准装上自动线磨头,确保安装到位并清洁接触面。3 · 加水磨削:磨削工位严格按照工艺配方压力、线速、供水连贯,逐级递减粒度至板面平整一致。4 · 交接树脂:测定平整度和划痕深度,流程顺畅移交至精磨和收光的树脂Frankfurt。
磨齿本体整体烧结成型,无需金刚石层“粘”载体。一体烧结结构确保结合力,运行中承受径向、切向、离心等多重力不松脱。
生产线掉齿会导致松齿横扫石面损伤石材及其它磨具。冶金锁固取代机械夹持,杜绝掉齿隐患,适用于高要求场合。
金属基体专配速暴新金刚石,磨块一上机即高效切削,无需长时间磨合,节省调整时间。
结合剂与金刚石协同磨损,始终露出锋利新刃,长时间磨重型花岗岩也不失锋利。
24#至220#全粒度覆盖,粗中磨梯度细分。按工艺递进,每道消除上道划痕,为树脂法兰克福交接打底。
标准法兰克福几何结构,直接装配自动抛光线磨头,无需更换适配器。更换粒度可不更调主机设置,灵活高效。
根据结合剂性能与生产线类型选择:自动线优选烧结金属,强力磨削并确保刀头稳定;传统手动/半自动线适用氧化镁结合剂。
大鲨鱼机械专注于石材数控加工设备,主打金刚石绳锯机及各类 CNC 石材切割装备。拥有超过 20 年研发与制造经验,参与 T/CMES 41001-2025 等 CNC 绳锯机行业标准编制,持有 100+ 项技术专利,为全球 120 多个国家和地区客户提供设备和技术支持。企业通过 ISO 9001、ISO 14001、ISO 45001 管理体系认证,产品符合 CE 标准,畅销国际市场。
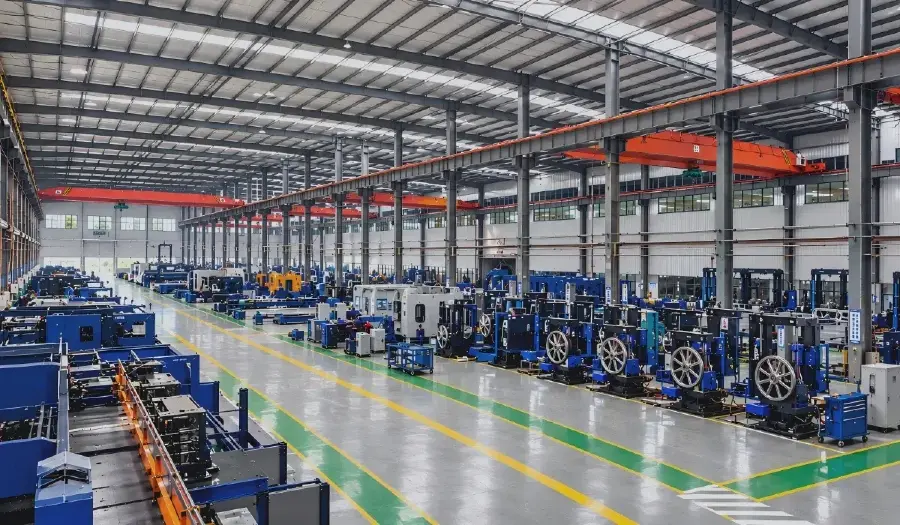
大鲨鱼机械为每一台设备提供安装指导、操作培训、远程诊断和备件协调服务。
订货前确认抛光线品牌、磨头型号与安装座状况,标准法兰克福几何结构通配。
按照石材硬度、来料表面及向树脂交接的需求设定粒度,按实际生产线定制。
磨削工位须持续供水,保障烧结本体降温并及时冲洗磨屑。
解答金属结合剂法兰克福在生产线定位、选型与镁合金/树脂方案如何取舍、粒度配置及报价准备等常见采购难题。
金属结合剂金刚石法兰克福是标准法兰克福结构的金刚石磨块:烧结金属基体包裹金刚石颗粒,安装在自动抛光线的磨头,执行花岗岩粗磨环节。主要任务是消除锯痕和厚度起伏,均匀开面,为后续树脂法兰克福抛光打底。生产线工艺流程中,金属法兰克福总是先行:配用24#、36#重度去余,依次过渡至46#、60#、80#,细至120#并交接树脂细磨。大鲨鱼机械设计核心是一体式烧结工艺——磨齿与本体整体烧结,结合强度极高,杜绝掉齿。因为掉齿会在运行中拖划石材、损坏其他磨块,金属法兰克福成为粗磨主力,专为高强度去余且要求100%不掉齿、持续高产的硬石材工况设计。
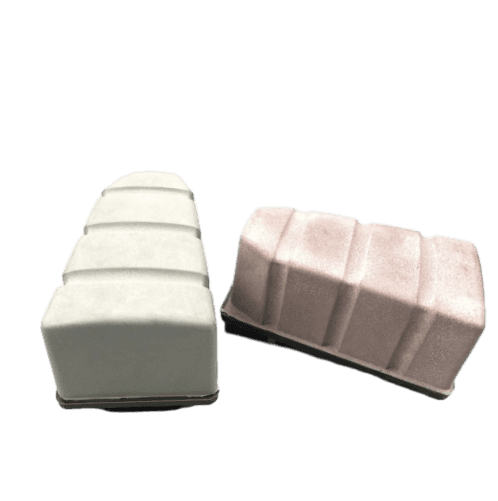
在花岗岩自动抛光线磨头上,需要高效去除石材且确保刀头最牢固时,应选用金属结合Frankfurt,这正是它的设计用途。传统菱镁Frankfurt适合用于低工具投入的常规磨抛设备,专为较软石材而设,虽然成熟可靠,但切削速度较慢,且边磨边掉料。收光和精磨阶段请选择树脂Frankfurt——树脂结合可实现金属磨头无法达到的表面光泽。常见的选购误区是为翻新抛光直接选金属结合:如果仅为恢复板材光泽,正确流程是用树脂和布轮,不然金属结合反而增加刮痕,后续还得用树脂去除。此外,下单前请确认磨头夹具类型,自动线如用宽幅fickert夹具,则应购金属fickert,而非Frankfurt型。金属结合的职责止步于树脂结合前,不负责“镜面”收光。简言之:菱镁Frankfurt主攻传统经济方案,金属Frankfurt专为自动花岗岩线的粗磨,精抛交给树脂。行业内大部分工厂同时采购三类磨头,因为三种磨头各自负责“三段流程”的不同阶段。
第一步判断板面状态。锯切板有明显锯痕且厚度误差2–3毫米,可直接用24#或36#粗磨粒度,每粒度配多组磨头,直到表面完全平整;中等表面可从46#或60#起步,仅需轻度修整的板可直接从80#上机。粒度选择应逐级递减——如24# → 36# → 60# → 120#,每一步都让上道痕迹彻底消除,不跳级。粗粒大颗粒花岗岩钻石暴露慢,建议比细腻石材多加一道;金属结合自锐性强,无需频繁修整带来持续锐利。通常120#–180#是金属到树脂的交接点,180#与220#适合追求更细腻交接面的自动线。工艺稳定建议:记录石材批次、粒度流程、单头压力与线速度,按产品固定配方,仅根据石材变化做微调。全部八种粒度(24#、36#、46#、60#、80#、120#、180#、220#)均为一体烧结结构,无需更换类型即可完整覆盖全段流程。
总共需六项资料。1,石材信息:花岗岩种类/样品、硬度、磨蚀性,以及进线表面照片。2,设备参数:抛光线品牌、磨头型号与每头Frankfurt数量——刀头要匹配结构和尺寸。3,当前磨料:品牌、粒度顺序、每班消耗数量、单块寿命(平方米数),用于对标消耗效率。4,产量要求:板材规格、每日班次、终端客户对表面质量的要求。5,现场工况:线速、单头压力、磨站供水情况。6,物流安排:收货国家/港口、每批订购量、是否需试样后主订。提供上述信息后,大鲨鱼机械可确认所需八种粒度分布,提供金属-树脂交接建议,并分别报价单价与单位面积消耗方案,工厂生产可据此排期。如果设备型号不详,一张已装好磨头的侧面照片通常即可确认Frankfurt结构,为后续粒度推荐铺路。
Frankfurt磨头工作时同时承受三向载荷:磨头压力带来的径向力、打磨时的切削阻力、线速度下的离心力。单靠机械卡紧或薄包覆层固定的刀头,在多重压力影响下容易松脱——若掉段,金刚石段会拖行划伤板材,甚至损坏毗邻磨头和磨头本体。有效解决方案在于冶金工艺:安全稳定的一体烧结技术将金刚石磨粒层与基体完全熔为一体,结构内外无缝结合。这样能实现最大结合强度,即便高强度磨削也不会掉段,因此只在损耗风险绝不容忍的工位指定使用。相同的烧结基体还决定了磨头的磨损方式:与金刚石同步磨耗,持续暴露锋利切割点,保持高自锐性、防止磨头发滑。日常保养建议:保持安装面清洁无泥残、遵循工艺配方压力、全程供水、每头尽量同批次整组更换,杜绝新旧混搭带来的结构隐患。
联系大鲨鱼机械
咨询金属结合剂法兰克福价格、粒度号及供货想拥有更适合硬脆材料加工的切割设备或一站式解决方案?
石材矿山开采、台面板切割、混凝土与水下管道切割、不锈钢除锈抛光、薄板切割、玛瑙宝石、石墨加工、甚至建筑拆除是否困扰您?
留言咨询,12小时内即可获得专属答复方案!
您的加工材料有哪些? *
姓名/公司名称? *
手机号/邮箱地址? *
请填写您的具体需求
涵盖花岗岩线抛磨环节的号段搭配说明及配套消耗品,延伸到后续树脂工序。
 中文
您好 👋 有什么可以帮您?



 English